Số 44, Mạc Đỉnh Chi, KP 10, P.Trấn Biên, TP. Đồng Nai, VN
 0902 647 801

Tốc độ phun và áp suất ép ảnh hưởng đến màu sắc sản phẩm như thế nào?
Trong quá trình ép phun nhựa, tốc độ phun và áp suất ép thường được điều chỉnh để kiểm soát khả năng điền đầy khuôn, thời gian chu kỳ và chất lượng bề mặt sản phẩm. Tuy nhiên, hai thông số này cũng có thể ảnh hưởng đến cách màu được thể hiện trên sản phẩm, đặc biệt với những sản phẩm sử dụng masterbatch và yêu cầu màu sắc ổn định.
Khi cùng một công thức nguyên liệu nhưng tốc độ phun hoặc áp suất ép thay đổi, sản phẩm có thể xuất hiện khác biệt về độ bóng, vệt dòng, vùng đậm nhạt hoặc cảm nhận tone màu. Trong một số trường hợp, doanh nghiệp dễ nhầm đây là vấn đề của hạt màu trong khi nguyên nhân lại nằm ở điều kiện dòng chảy trong khuôn.
Tốc độ phun, áp suất ép, nhiệt độ nhựa, nhiệt độ khuôn, thiết kế gate và runner đều tác động đến quá trình nhựa nóng chảy điền đầy lòng khuôn. Vì vậy, để kiểm soát màu sắc ổn định, cần xem xét các thông số này cùng với nhựa nền và tỷ lệ masterbatch.
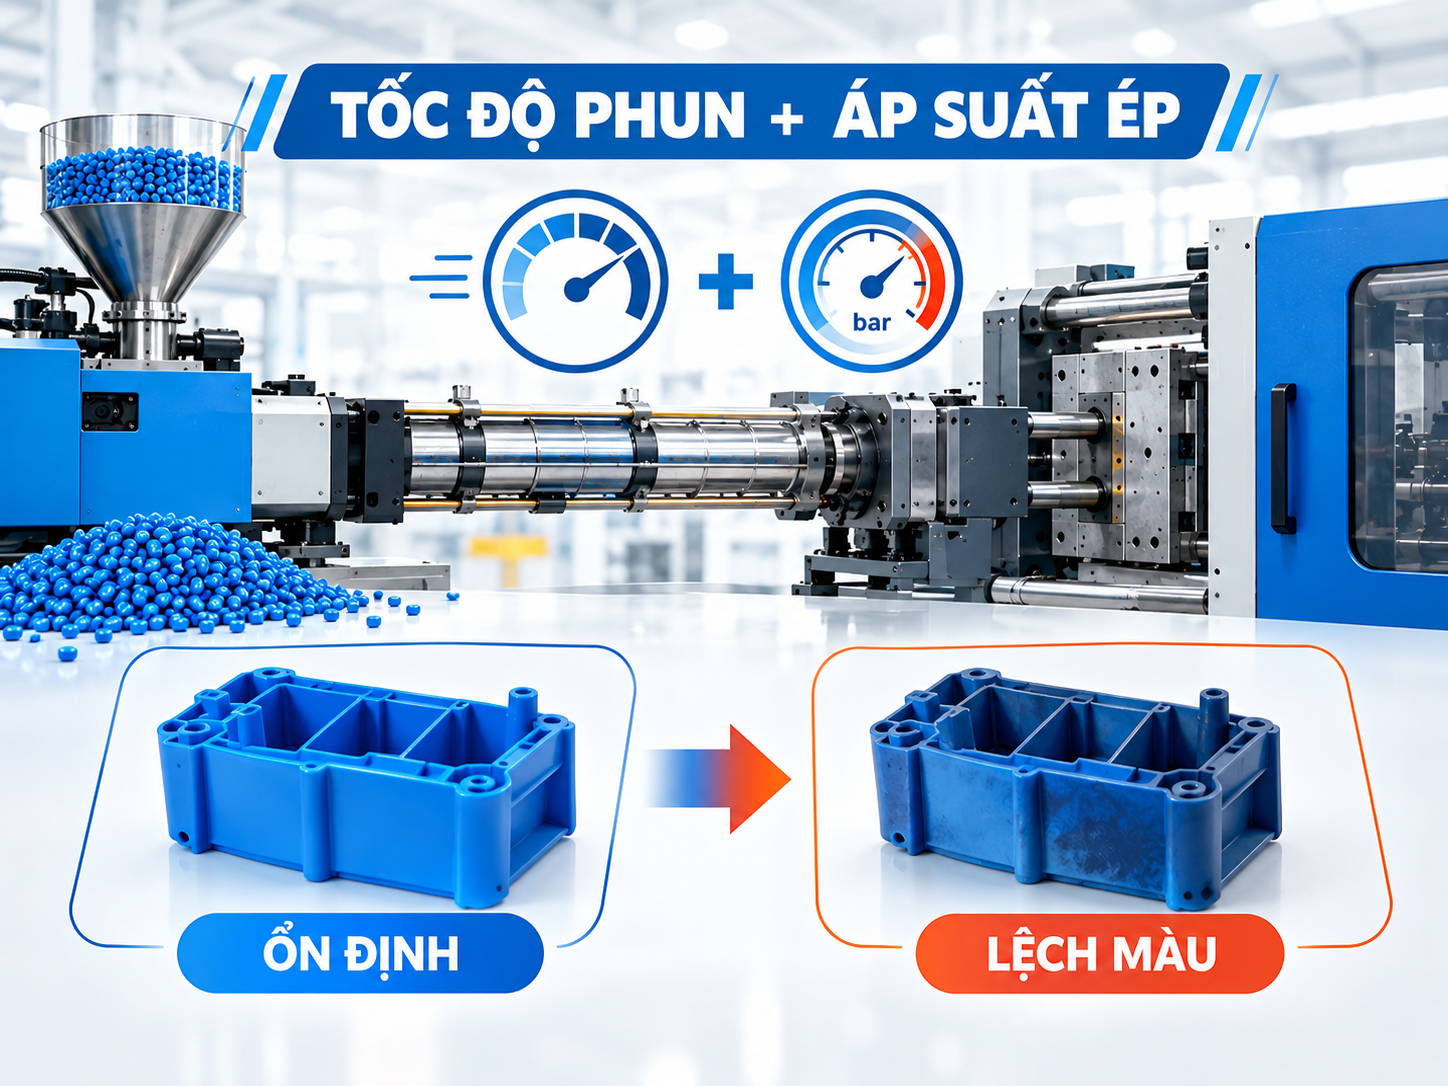
Tốc độ phun và áp suất ép ảnh hưởng đến màu sắc sản phẩm
Tốc độ phun và áp suất ép ảnh hưởng đến màu sắc như thế nào?
Sau khi nhựa và masterbatch được nung nóng và hóa dẻo, vật liệu được đẩy vào lòng khuôn dưới tác động của vít và áp suất phun.
Tốc độ phun quyết định tốc độ dòng nhựa đi vào khuôn. Trong khi đó, áp suất ép giúp tạo lực để duy trì và điều khiển quá trình điền đầy, bù co và giữ áp.
Khi tốc độ phun và áp suất thay đổi, trạng thái dòng chảy, lực cắt, nhiệt sinh ra trong vật liệu và quá trình tiếp xúc giữa nhựa với thành khuôn cũng thay đổi.
Những thay đổi này có thể không làm thay đổi thành phần pigment trong masterbatch nhưng có thể khiến màu được thể hiện trên bề mặt sản phẩm khác nhau do sự thay đổi về độ bóng, hướng dòng, độ dày hoặc cấu trúc bề mặt.
Do đó, khi sản phẩm đang đạt màu chuẩn nhưng bắt đầu lệch màu sau khi điều chỉnh thông số máy, tốc độ phun và áp suất ép là hai yếu tố cần kiểm tra.
1. Tốc độ phun quá cao có thể làm thay đổi ngoại quan màu
Khi tăng tốc độ phun, nhựa nóng chảy đi vào khuôn nhanh hơn và lực cắt trong dòng vật liệu cũng có thể tăng.
Mức độ ảnh hưởng phụ thuộc vào loại nhựa, thiết kế khuôn, nhiệt độ gia công và hệ masterbatch đang sử dụng.
Nếu tốc độ phun quá cao, một số sản phẩm có thể xuất hiện:
-
Vệt dòng trên bề mặt.
-
Sự khác biệt về độ bóng.
-
Vùng màu đậm nhạt không đồng đều.
-
Vệt màu theo hướng dòng chảy.
-
Khác biệt ngoại quan giữa khu vực gần gate và cuối dòng.
Trong trường hợp này, màu pigment có thể không thực sự bị thay đổi về thành phần. Tuy nhiên, bề mặt sản phẩm phản xạ ánh sáng khác nhau khiến người quan sát cảm nhận màu có sự thay đổi.
Vì vậy, nếu tốc độ phun được tăng lên và sản phẩm bắt đầu có hiện tượng khác tone hoặc khác độ bóng, nên chạy mẫu đối chứng ở tốc độ thấp hơn để so sánh.
2. Tốc độ phun quá thấp cũng có thể gây vấn đề
Không phải cứ giảm tốc độ phun là màu sẽ ổn định hơn.
Nếu tốc độ phun quá thấp, thời gian điền đầy khuôn tăng lên. Nhựa tiếp xúc với thành khuôn trong thời gian dài hơn và có thể xuất hiện sự khác biệt về nhiệt độ giữa các khu vực.
Dòng nhựa cũng có thể bị ảnh hưởng khi đi qua các khu vực có chiều dày khác nhau hoặc khi gặp các góc chuyển hướng trong khuôn.
Một số sản phẩm có thể xuất hiện:
-
Đường dòng rõ.
-
Khác biệt độ bóng.
-
Vùng màu không đồng đều.
-
Bề mặt có cảm giác xỉn hơn.
-
Sự khác biệt giữa đầu dòng và cuối dòng.
Do đó, tốc độ phun cần được lựa chọn dựa trên hình dạng sản phẩm, vật liệu và thiết kế khuôn thay vì chỉ điều chỉnh theo cảm quan.
3. Áp suất phun ảnh hưởng đến quá trình điền đầy
Áp suất phun là lực đẩy vật liệu vào khuôn. Khi áp suất không phù hợp, quá trình điền đầy có thể bị thay đổi.
Nếu áp suất quá thấp, nhựa có thể không điền đầy ổn định, đặc biệt ở các vị trí xa cổng phun hoặc khu vực thành mỏng.
Nếu áp suất quá cao, tốc độ dòng vật liệu và lực cắt có thể tăng, đồng thời có thể phát sinh một số khuyết tật ngoại quan.
Khi sản phẩm có màu sắc yêu cầu cao, việc thay đổi áp suất mà không kiểm soát các thông số khác có thể khiến việc xác định nguyên nhân lệch màu trở nên khó khăn.
4. Áp suất giữ có thể ảnh hưởng đến độ đồng đều màu
Sau giai đoạn điền đầy, máy chuyển sang giai đoạn giữ áp để bổ sung vật liệu và hạn chế co ngót.
Nếu áp suất giữ hoặc thời gian giữ thay đổi, lượng vật liệu được bổ sung vào lòng khuôn cũng thay đổi.
Điều này có thể ảnh hưởng đến độ đặc, độ bóng và ngoại quan của sản phẩm. Với các sản phẩm có chiều dày khác nhau, sự thay đổi này đôi khi tạo ra cảm giác màu không đồng đều giữa các vị trí.
Nếu màu sắc sản phẩm thay đổi sau khi điều chỉnh áp suất giữ, nên kiểm tra mẫu theo từng vùng thay vì chỉ đánh giá toàn bộ sản phẩm bằng mắt thường.
5. Tốc độ phun ảnh hưởng đến lực cắt và khả năng phân tán màu
Masterbatch cần được phân tán tương đối đồng đều trong nhựa nền trước khi đi vào khuôn.
Trong quá trình hóa dẻo và phun, vật liệu chịu tác động của lực cắt. Mức độ lực cắt phụ thuộc vào nhiều yếu tố, trong đó có tốc độ vít, tốc độ dòng và hình học của hệ thống dẫn nhựa.
Khi tốc độ phun thay đổi đáng kể, điều kiện dòng chảy cũng thay đổi.
Nếu hệ màu hoặc nền nhựa không phù hợp với điều kiện gia công, có thể xuất hiện sự khác biệt về ngoại quan hoặc khả năng phân tán pigment.
Vì vậy, khi sử dụng một loại masterbatch mới, không nên chỉ kiểm tra màu ở một thông số máy duy nhất. Nên xác định khoảng điều kiện gia công mà hệ màu có thể hoạt động ổn định.
6. Tốc độ phun kết hợp với thiết kế gate và runner
Tác động của tốc độ phun không thể tách rời thiết kế khuôn.
Một tốc độ phun phù hợp trên khuôn này chưa chắc phù hợp với khuôn khác. Kích thước gate, chiều dài runner, số lượng cavity và vị trí cổng phun đều ảnh hưởng đến dòng nhựa.
Nếu hệ thống dẫn nhựa tạo ra sự mất cân bằng, việc tăng hoặc giảm tốc độ phun có thể làm sự khác biệt giữa các khu vực rõ hơn.
Ví dụ, trên khuôn nhiều cavity, một số cavity có thể nhận nhựa sớm hơn những cavity khác. Khi đó, sản phẩm từ các cavity khác nhau có thể có sự khác biệt về ngoại quan màu.
Nếu hiện tượng lệch màu luôn xuất hiện ở một cavity cố định, nên kiểm tra runner và gate trước khi thay đổi masterbatch.
7. Tốc độ phun và nhiệt độ nhựa có liên quan với nhau
Tốc độ phun không chỉ ảnh hưởng đến tốc độ dòng vật liệu mà còn có thể liên quan đến nhiệt sinh ra do lực cắt.
Nếu nhiệt độ nhựa ban đầu đã cao và tốc độ phun tiếp tục tăng, điều kiện nhiệt của vật liệu có thể trở nên khắc nghiệt hơn.
Đối với những hệ màu nhạy với nhiệt hoặc yêu cầu màu sắc ổn định, sự kết hợp giữa nhiệt độ cao và điều kiện dòng chảy mạnh cần được kiểm soát.
Nếu màu thay đổi sau khi tăng tốc độ phun, không nên chỉ giảm tốc độ. Cần kiểm tra đồng thời nhiệt độ barrel, nhiệt độ đầu phun và nhiệt độ khuôn.
8. Áp suất và tốc độ phun thay đổi có thể tạo ra vệt màu
Một số trường hợp sản phẩm xuất hiện vệt màu theo hướng dòng chảy.
Nguyên nhân có thể liên quan đến nhiều yếu tố như:
-
Tốc độ phun không phù hợp.
-
Áp suất thay đổi.
-
Nhiệt độ nhựa không ổn định.
-
Thiết kế gate.
-
Hệ thống runner.
-
Khả năng phân tán masterbatch.
-
Bề mặt khuôn.
Nếu vệt màu xuất hiện lặp lại tại cùng một vị trí, cần kiểm tra dòng chảy trong khuôn.
Nếu vệt màu thay đổi theo từng thông số tốc độ phun hoặc áp suất, cần thực hiện thử nghiệm đối chứng để xác định điều kiện phù hợp.
9. Tốc độ phun và áp suất ảnh hưởng đến độ bóng bề mặt
Đây là nguyên nhân khiến nhiều doanh nghiệp cảm nhận sản phẩm bị đổi màu dù thực tế pigment không thay đổi.
Khi tốc độ phun, áp suất hoặc nhiệt độ khuôn thay đổi, quá trình tiếp xúc giữa nhựa và bề mặt khuôn cũng có thể thay đổi.
Kết quả là độ bóng bề mặt thay đổi.
Bề mặt bóng hơn có thể phản xạ ánh sáng mạnh hơn, khiến màu nhìn sáng hơn. Ngược lại, bề mặt xỉn hoặc nhám hơn có thể khiến màu nhìn tối hoặc đục hơn.
Vì vậy, khi đánh giá màu, nên thực hiện trong cùng điều kiện ánh sáng và kiểm tra cả độ bóng bề mặt.
Làm thế nào để kiểm tra khi màu thay đổi do tốc độ phun và áp suất?
Khi phát hiện sản phẩm lệch màu, không nên điều chỉnh đồng thời nhiều thông số.
Một quy trình kiểm tra đơn giản có thể thực hiện như sau.
Bước 1: Giữ nguyên nguyên liệu
Giữ nguyên mã nhựa, lô nhựa và tỷ lệ masterbatch.
Mục tiêu là loại bỏ sự thay đổi từ nguyên liệu trong quá trình thử nghiệm.
Bước 2: Ghi lại thông số đang sử dụng
Ghi nhận:
-
Tốc độ phun.
-
Áp suất phun.
-
Áp suất giữ.
-
Thời gian giữ áp.
-
Nhiệt độ từng zone.
-
Nhiệt độ đầu phun.
-
Nhiệt độ khuôn.
-
Tốc độ vít.
-
Thời gian chu kỳ.
Bước 3: Thay đổi từng thông số
Không nên tăng tốc độ phun và giảm áp suất cùng lúc.
Nên thay đổi một yếu tố trong phạm vi kiểm soát và lấy mẫu để so sánh với mẫu chuẩn.
Cách làm này giúp xác định thông số nào thực sự tác động đến màu và ngoại quan sản phẩm.
Bước 4: Kiểm tra từng khu vực trên sản phẩm
Nếu sản phẩm lớn, cần kiểm tra màu ở khu vực gần gate, giữa dòng và cuối dòng.
Nếu là khuôn nhiều cavity, cần đánh dấu sản phẩm theo từng cavity.
Điều này giúp xác định vấn đề nằm ở điều kiện máy hay ở sự phân bố dòng nhựa trong khuôn.
Cách kiểm soát tốc độ phun và áp suất để màu ổn định
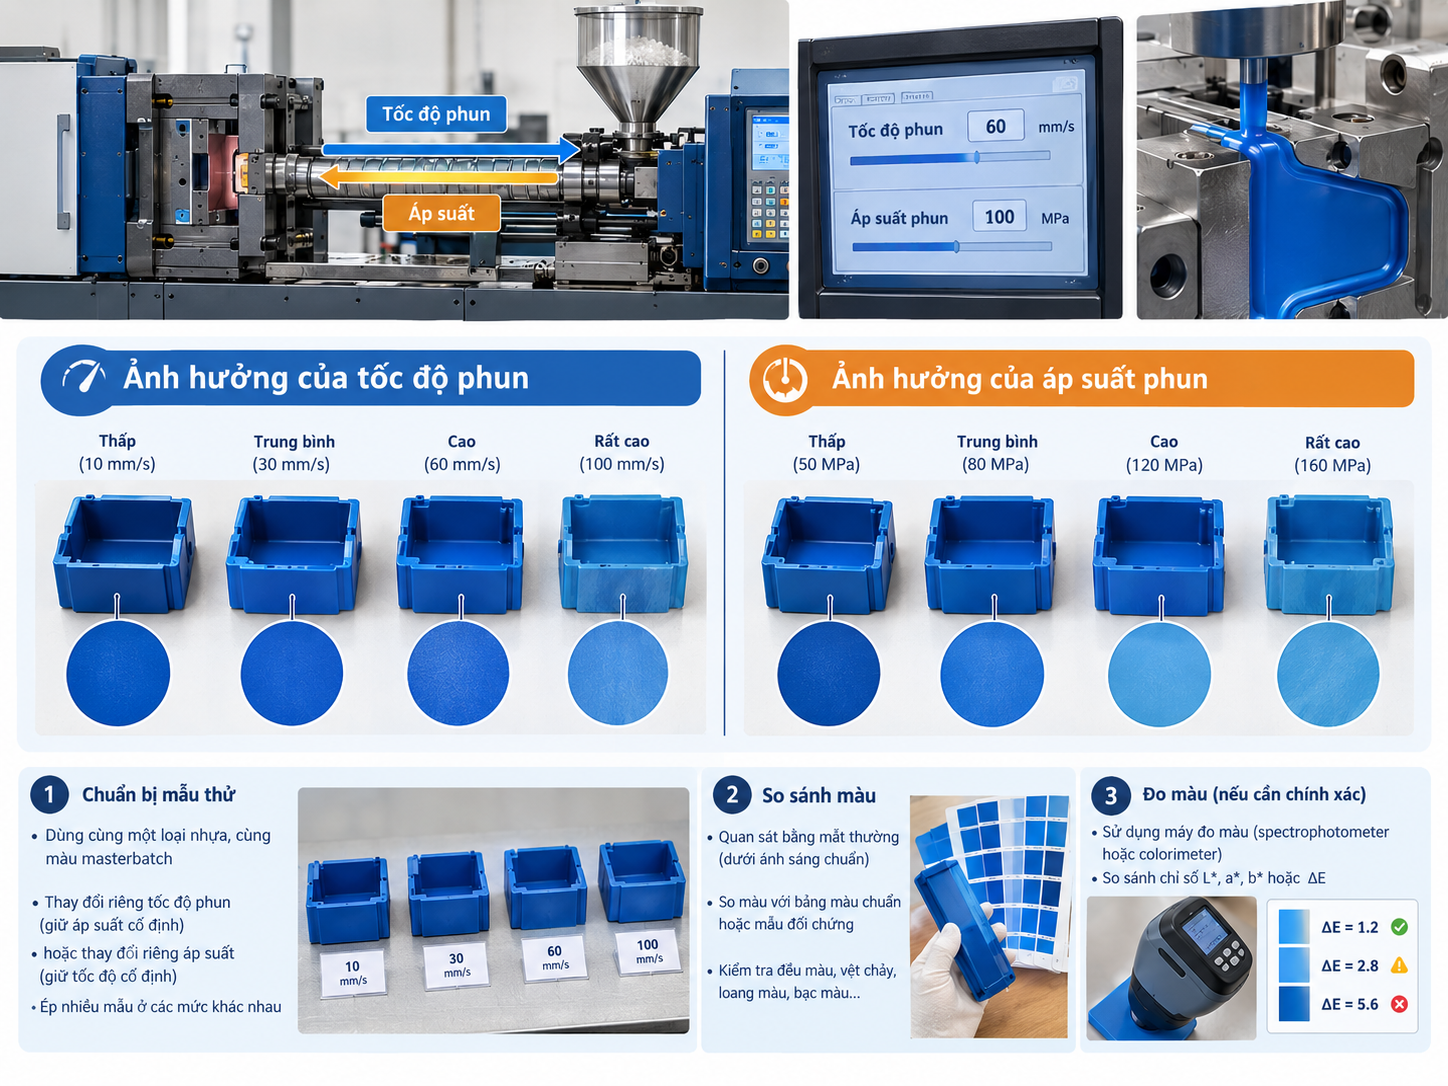
Kiểm tra khi màu thay đổi do tốc độ phun và áp suất
Để hạn chế lệch màu giữa các ca sản xuất, doanh nghiệp nên xây dựng bộ thông số ép chuẩn cho từng sản phẩm.
1. Xác định tốc độ phun phù hợp
Không nên lựa chọn tốc độ phun chỉ dựa vào việc sản phẩm có điền đầy khuôn hay không.
Cần xem xét đồng thời ngoại quan, độ bóng, đường dòng và màu sắc.
Sau khi tìm được tốc độ phù hợp, nên ghi lại thành thông số chuẩn để các ca sản xuất áp dụng thống nhất.
2. Kiểm soát áp suất phun và áp suất giữ
Áp suất cần đủ để đảm bảo quá trình điền đầy và giữ áp ổn định nhưng không nên điều chỉnh quá cao nếu không cần thiết.
Việc duy trì thông số ổn định giúp giảm biến động giữa các chu kỳ.
3. Kết hợp kiểm soát nhiệt độ
Tốc độ phun và áp suất không nên được đánh giá riêng biệt với nhiệt độ nhựa.
Nếu nhiệt độ nhựa đã cao, việc tăng tốc độ phun có thể tạo thêm tác động nhiệt và lực cắt.
Do đó, cần xác định một bộ thông số gồm nhiệt độ, tốc độ phun và áp suất thay vì tối ưu từng yếu tố một cách độc lập.
4. Kiểm tra thiết kế khuôn
Nếu màu lệch theo vị trí cố định hoặc chỉ xuất hiện trên một số cavity, cần kiểm tra gate, runner và dòng chảy.
Khuôn có hệ thống dẫn nhựa cân bằng sẽ giúp quá trình điều khiển màu và ngoại quan thuận lợi hơn.
Khi nào nên kiểm tra lại masterbatch?
Nếu tốc độ phun, áp suất, nhiệt độ, khuôn và nhựa nền đều được kiểm soát nhưng màu vẫn không ổn định, lúc này nên kiểm tra lại masterbatch.
Có thể thực hiện:
-
Đối chiếu mẫu lưu.
-
Kiểm tra tỷ lệ sử dụng.
-
Kiểm tra độ phân tán.
-
Chạy mẫu trên điều kiện tiêu chuẩn.
-
So sánh với mẫu masterbatch đã được duyệt.
Không nên kết luận hạt màu bị lỗi chỉ dựa trên một sản phẩm hoặc một chu kỳ ép.
Đối với sản phẩm yêu cầu màu sắc ổn định, việc lựa chọn masterbatch phù hợp với nền nhựa và điều kiện gia công ngay từ đầu sẽ giúp giảm đáng kể các vấn đề phát sinh.
POLYMAST cung cấp masterbatch cho nhiều nền nhựa
POLYMAST cung cấp các dòng hạt màu cho nhiều nền nhựa như PE, PP, PVC, ABS, PS, SAN, PET, EVA, POM, PC, TPU, PA và TPE.
Khi lựa chọn masterbatch, doanh nghiệp nên cung cấp thông tin về loại nhựa, grade, tỷ lệ sử dụng, màu sắc yêu cầu, nhiệt độ gia công và phương pháp ép phun.
Việc xem xét đồng thời nguyên liệu và điều kiện gia công giúp lựa chọn hệ màu phù hợp hơn, đồng thời hạn chế tình trạng phải điều chỉnh nhiều lần trong quá trình sản xuất.
Bạn có thể tham khảo thêm các nội dung kỹ thuật về masterbatch, lệch màu và quá trình ép nhựa tại chuyên mục Tin tức POLYMAST.
Tốc độ phun và áp suất ép có thể ảnh hưởng đến màu sắc sản phẩm thông qua sự thay đổi của dòng chảy, lực cắt, quá trình điền đầy, độ bóng và ngoại quan bề mặt.
Khi sản phẩm bị lệch màu sau khi thay đổi tốc độ phun hoặc áp suất, doanh nghiệp không nên vội thay masterbatch. Cần kiểm tra đồng thời tốc độ phun, áp suất phun, áp suất giữ, nhiệt độ nhựa, nhiệt độ khuôn và thiết kế hệ thống dẫn nhựa.
Nếu màu lệch theo vị trí cố định hoặc chỉ xuất hiện ở một số cavity, cần ưu tiên kiểm tra khuôn. Nếu toàn bộ sản phẩm cùng đậm hoặc nhạt hơn, nên kiểm tra tỷ lệ masterbatch và điều kiện gia công.
Việc xây dựng bộ thông số ép chuẩn và duy trì ổn định giữa các ca sản xuất sẽ giúp giảm biến động màu, hạn chế sản phẩm lỗi và giúp doanh nghiệp dễ dàng xác định nguyên nhân khi phát sinh sự cố.
Thông tin liên hệ
CÔNG TY TNHH POLYMAST - POLYMAST CO.,LTD.
-
Địa chỉ: Số 44, Mạc Đỉnh Chi, KP 10, Phường Trấn Biên, TP. Đồng Nai, Việt Nam
-
Office: 44 Mac Dinh Chi, Quarter 10, Tran Bien Ward, Dong Nai City, Vietnam
-
Factory: No 1, Quarter 10, Tran Bien Ward, Dong Nai City, Vietnam
-
Hotline: 0902.647.801
-
Email: sales@hoachatpolymast.com
-
Website: https://hoachatpolymast.com/