Số 44, Mạc Đỉnh Chi, KP 10, P.Trấn Biên, TP. Đồng Nai, VN
 0902 647 801

Oleamide và Erucamide: So sánh chất tăng trơn trong sản xuất màng nhựa
Oleamide và Erucamide là hai hoạt chất tăng trơn phổ biến trong ngành sản xuất màng nhựa. Cả hai đều thuộc nhóm amide của axit béo, có khả năng dịch chuyển dần từ bên trong polymer ra bề mặt, tạo hiệu ứng bôi trơn và giúp giảm hệ số ma sát (COF).
Tuy nhiên, hai hoạt chất có tốc độ dịch chuyển, độ ổn định nhiệt và khả năng phát triển độ trượt khác nhau. Việc lựa chọn Oleamide hay Erucamide cần dựa trên loại nhựa nền, công nghệ sản xuất, thời gian cần đạt độ trượt và yêu cầu của công đoạn gia công tiếp theo.
1. Oleamide và Erucamide là gì?
Oleamide và Erucamide là các phụ gia tăng trơn dạng amide được sử dụng trong công thức sản xuất màng PE, PP và một số loại màng polymer khác.
Sau khi nhựa được gia công và làm nguội, các phân tử hoạt chất có thể dịch chuyển dần ra bề mặt màng. Lớp hoạt chất này giúp giảm lực ma sát khi hai bề mặt tiếp xúc và trượt trên nhau.
Oleamide là amide có nguồn gốc từ axit oleic, có mạch carbon C18. Hoạt chất này thường được gọi là loại tăng trơn phát triển nhanh (Fast Bloom) do có xu hướng dịch chuyển ra bề mặt nhanh.
Erucamide có nguồn gốc từ axit erucic, có mạch carbon C22. Hoạt chất này thường được gọi là loại tăng trơn phát triển chậm (Slow Bloom), phù hợp với những ứng dụng cần kiểm soát độ trượt theo thời gian.
Hình ảnh: Hoạt chất amide sử dụng trong phụ gia tăng trơn ngành nhựa.
2. So sánh Oleamide và Erucamide trong sản xuất màng nhựa
2.1. Tốc độ dịch chuyển ra bề mặt
Đây là điểm khác biệt quan trọng nhất giữa hai hoạt chất.
-
Oleamide: Có tốc độ dịch chuyển tương đối nhanh, giúp màng phát triển độ trượt sớm sau khi sản xuất.
-
Erucamide: Dịch chuyển chậm hơn, cần thêm thời gian để phát triển hiệu quả tăng trơn trên bề mặt.
Do đó, Oleamide thường được cân nhắc cho các dây chuyền cần đưa màng vào công đoạn chuyển đổi ngay sau sản xuất. Erucamide phù hợp hơn với những ứng dụng có thời gian lưu kho hoặc cần độ trượt phát triển ổn định theo thời gian.
2.2. Khả năng giảm hệ số ma sát COF
Cả hai hoạt chất đều có khả năng giảm COF, nhưng kết quả cuối cùng phụ thuộc vào polymer nền, hàm lượng sử dụng và điều kiện gia công.
Oleamide thường giúp COF giảm nhanh trong giai đoạn đầu. Trong khi đó, Erucamide thường có khả năng đạt mức COF cuối cùng thấp hơn trong nhiều công thức màng polyolefin.
Điều này không có nghĩa Erucamide luôn tốt hơn Oleamide. Nếu dây chuyền cần độ trượt sớm, tốc độ phát triển hiệu quả có thể quan trọng hơn mức COF cuối cùng.
2.3. Độ ổn định nhiệt và khả năng bay hơi
Erucamide có khối lượng phân tử lớn hơn và thường có độ bay hơi thấp hơn Oleamide. Vì vậy, Erucamide thường được ưu tiên xem xét trong những quy trình có nhiệt độ gia công cao.
Oleamide có thể nhạy cảm hơn với điều kiện nhiệt, đặc biệt khi nhiệt độ và thời gian lưu trong thiết bị không được kiểm soát phù hợp. Điều này có thể ảnh hưởng đến lượng hoạt chất còn lại trên bề mặt màng.
2.4. Ảnh hưởng đến công đoạn in ấn, ghép màng và hàn dán
Cả Oleamide và Erucamide đều có thể dịch chuyển lên bề mặt và ảnh hưởng đến các công đoạn xử lý tiếp theo nếu lượng phụ gia hoặc mức độ di chuyển không phù hợp.
Với màng cần in ấn, ghép màng hoặc xử lý Corona, doanh nghiệp cần kiểm tra độ bám mực, khả năng liên kết và mức năng lượng bề mặt sau khi bổ sung phụ gia.
Việc lựa chọn hoạt chất cần cân bằng giữa yêu cầu giảm COF và khả năng gia công tiếp theo, không nên chỉ tập trung vào độ trượt.
3. Nên chọn Oleamide hay Erucamide cho từng loại màng nhựa?
Không có một hoạt chất phù hợp cho tất cả công thức. Doanh nghiệp nên lựa chọn theo loại polymer, mục tiêu COF và thời gian từ khi sản xuất đến khi sử dụng màng.
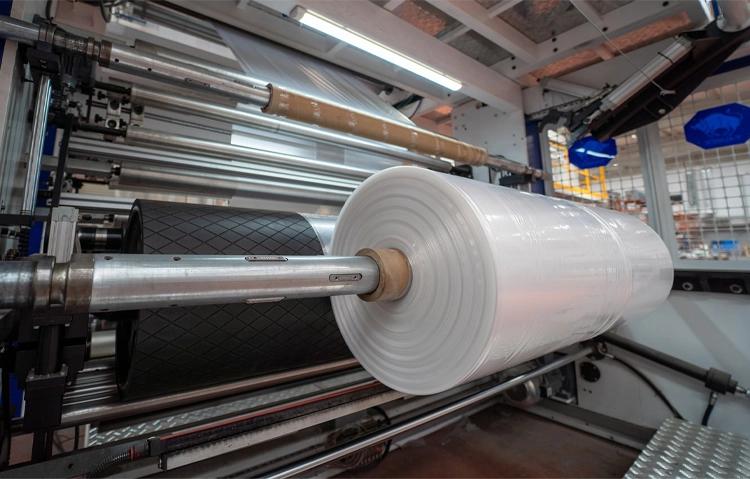
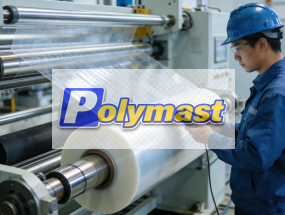
Hình ảnh: Màng PE được sản xuất bằng công nghệ thổi màng.
3.1. Màng PE (LDPE, LLDPE)
Đối với màng PE, Oleamide thường được cân nhắc khi cần độ trượt phát triển nhanh để phục vụ quá trình làm túi, đóng gói hoặc chuyển đổi trực tiếp trên dây chuyền.
Erucamide phù hợp khi màng cần được cuộn, lưu kho trước khi đưa vào gia công tiếp theo hoặc yêu cầu COF cuối cùng thấp hơn. Với màng có nhiệt độ gia công cao, độ bay hơi thấp hơn của Erucamide cũng là một ưu điểm cần xem xét.
3.2. Màng PP và BOPP
Màng PP và BOPP có đặc tính kết tinh khác với PE, do đó tốc độ dịch chuyển của phụ gia có thể chậm hơn. Việc lựa chọn cần căn cứ vào cấu trúc màng, yêu cầu độ trong và thời gian phát triển độ trượt.
Với BOPP, cần đặc biệt chú ý đến ảnh hưởng của phụ gia lên độ mờ, khả năng in và xử lý bề mặt. Không nên tăng hàm lượng chỉ để đạt COF thấp nếu điều đó làm giảm chất lượng ngoại quan.
3.3. Màng EVA và màng nhiều lớp
Đối với EVA, khả năng tương thích giữa hoạt chất, nhựa nền và các thành phần phối trộn cần được kiểm tra trước khi lựa chọn. Hàm lượng VA và cấu trúc công thức có thể làm thay đổi khả năng dịch chuyển của Oleamide và Erucamide.
Hình ảnh: Màng EVA và vật liệu màng mềm dùng trong công nghiệp.
Với màng nhiều lớp, cần xác định lớp nào cần tăng trơn, lớp nào cần duy trì độ bám dính để in, ghép hoặc hàn. Không nên mặc định bổ sung phụ gia giống nhau cho tất cả các lớp.
Doanh nghiệp có thể tham khảo thêm danh mục hạt nhựa EVA của PolyMast để tìm hiểu nguyên liệu nền phục vụ sản xuất màng.
4. Những yếu tố cần kiểm tra trước khi chọn chất tăng trơn
Ngoài sự khác biệt giữa hai hoạt chất, hiệu quả thực tế còn chịu ảnh hưởng bởi nhiều yếu tố trong công thức và quá trình sản xuất.
-
Loại nhựa nền: PE, PP, EVA và các polymer khác có mức độ tương thích, độ kết tinh và khả năng dịch chuyển phụ gia khác nhau.
-
Hàm lượng phụ gia: Lượng sử dụng cần được tối ưu theo mục tiêu COF, không nên tăng tùy ý vì có thể gây hiện tượng phụ gia dư trên bề mặt.
-
Độ dày màng: Lượng phụ gia trong khối vật liệu và diện tích bề mặt có ảnh hưởng đến quá trình phát triển độ trượt.
-
Nhiệt độ gia công: Nhiệt độ ảnh hưởng đến khả năng phân tán, dịch chuyển và nguy cơ bay hơi của hoạt chất.
-
Thời gian lưu kho: COF có thể thay đổi sau khi cuộn và bảo quản do hoạt chất tiếp tục di chuyển ra bề mặt.
-
Các phụ gia phối hợp: Anti-block, Antistatic và những thành phần khác trong công thức có thể ảnh hưởng đến hiệu quả của hệ tăng trơn.
Đặc biệt, nếu vấn đề chính là hai lớp màng bám dính vào nhau, doanh nghiệp cần xem xét thêm Anti-block thay vì chỉ tăng Oleamide hoặc Erucamide. Hai nhóm phụ gia này có cơ chế hỗ trợ khác nhau và có thể được phối hợp tùy theo ứng dụng.
Hình ảnh: Hạt masterbatch phụ gia sử dụng trong phối trộn nhựa.
5. Cách thử nghiệm để lựa chọn Oleamide và Erucamide phù hợp
Để tránh lựa chọn theo cảm tính, doanh nghiệp nên thử nghiệm hai hoạt chất trên cùng một công thức nhựa và điều kiện gia công.
Bước 1: Xác định yêu cầu COF
Làm rõ mức COF mong muốn, khả năng trượt giữa hai mặt màng và yêu cầu đối với công đoạn đóng gói, in ấn hoặc ghép màng.
Bước 2: Chuẩn bị mẫu thử
Lựa chọn mẫu Slip Agent chứa Oleamide và Erucamide có thông tin kỹ thuật rõ ràng, đồng thời kiểm tra loại nhựa mang và hàm lượng hoạt chất.
Bước 3: Chạy thử với điều kiện tương đương
Giữ ổn định loại nhựa nền, độ dày màng, nhiệt độ và tốc độ dây chuyền. Chỉ thay đổi loại hoạt chất hoặc tỷ lệ theo kế hoạch thử nghiệm.
Bước 4: Đo và so sánh COF
Đo COF tĩnh và động theo phương pháp phù hợp, có thể tham khảo ASTM D1894. Nên đo ngay sau sản xuất và tại các thời điểm tiếp theo để theo dõi tốc độ phát triển độ trượt.
Bước 5: Đánh giá chất lượng thành phẩm
Kiểm tra độ trong, ngoại quan, khả năng cuộn, tháo cuộn, in ấn và hàn dán trước khi quyết định công thức sản xuất hàng loạt.
Quá trình thử nghiệm cần được thực hiện trong điều kiện thống nhất để kết quả so sánh có ý nghĩa.
6. PolyMast – Giải pháp phụ gia tăng trơn cho sản xuất màng nhựa
Oleamide và Erucamide đều có vai trò quan trọng trong việc kiểm soát ma sát bề mặt màng nhựa. Oleamide nổi bật ở tốc độ phát triển độ trượt nhanh, trong khi Erucamide thường được lựa chọn khi cần kiểm soát COF theo thời gian và khả năng ổn định ở điều kiện gia công nhiệt cao hơn.
Để lựa chọn đúng sản phẩm, doanh nghiệp cần xác định loại nhựa nền, công nghệ sản xuất, yêu cầu COF và công đoạn gia công tiếp theo. Đây cũng là cơ sở để đánh giá tỷ lệ phụ gia phù hợp, tránh tình trạng tăng trơn quá mức hoặc ảnh hưởng đến chất lượng thành phẩm.
Tham khảo thêm danh mục phụ gia ngành nhựa và các sản phẩm PolyMast để tìm hiểu những giải pháp nguyên liệu phục vụ sản xuất.
➤➤ Liên hệ PolyMast để được tư vấn lựa chọn phụ gia tăng trơn phù hợp với công thức và quy trình sản xuất màng nhựa của doanh nghiệp.
Thông tin liên hệ
CÔNG TY TNHH POLYMAST – POLYMAST CO., LTD.
📍 Địa chỉ: 44 Mạc Đỉnh Chi, KP 10, Phường Trấn Biên, TP. Đồng Nai
☎️ Hotline: 0902.647.801
✉️ Email: sales@hoachatpolymast.com
🌐 Website: https://hoachatpolymast.com/